Şirketimiz tarafından sağlanan yoğurt üretim ekipmanı, yurt içi ve yurt dışındaki ileri teknolojinin tamamen özümsenmesi temelinde geliştirilmiştir. Küçük ölçekli yoğurt üretim hattının teknolojisi, meyve-sebze suyu, maden suyu ve ilaç alanındaki birçok ürünün aseptik üretim ve işlenmesi için de geçerlidir.
Yoğurt nedir?
Yoğurt, sütün laktik asit bakterileri ile fermente edilmesiyle yapılan, yüksek besin değeri ve özel aromaya sahip bir fermente süt ürünüdür. Aynı zamanda belirli sağlık etkileri olan bir besindir.
Yoğurt çeşitleri
- Ürünün kıvam durumuna veya üretim yöntemine göre pıhtılaştırılmış yoğurt ve karıştırılmış yoğurt olarak ikiye ayrılabilir.
- Hammaddedeki farklı yağ içeriğine göre tam yağlı yoğurt ve yağsız yoğurt olarak da sınıflandırabiliriz.
- Bakteri türüne göre yaygın yoğurt, bifidobakteri yoğurdu, Lactobacillus acidophilus yoğurdu ve Lactobacillus casei yoğurdu olarak ayrılabilir.
- Ürüne göre tat, doğal sade yoğurt, aromalı yoğurt, tatlandırılmış yoğurt vb. olarak ayrılabilir.
Pıhtılaştırılmış yoğurt üretim süreci
Çiğ süt kabulü ve saflaştırma → standardizasyon → konsantrasyon → ön ısıtma → homojenizasyon → sterilizasyon → soğutma → ferment ekleme → dolum → sabit sıcaklıkta inkübasyon → soğutma, son olgunlaştırma → bitmiş ürün
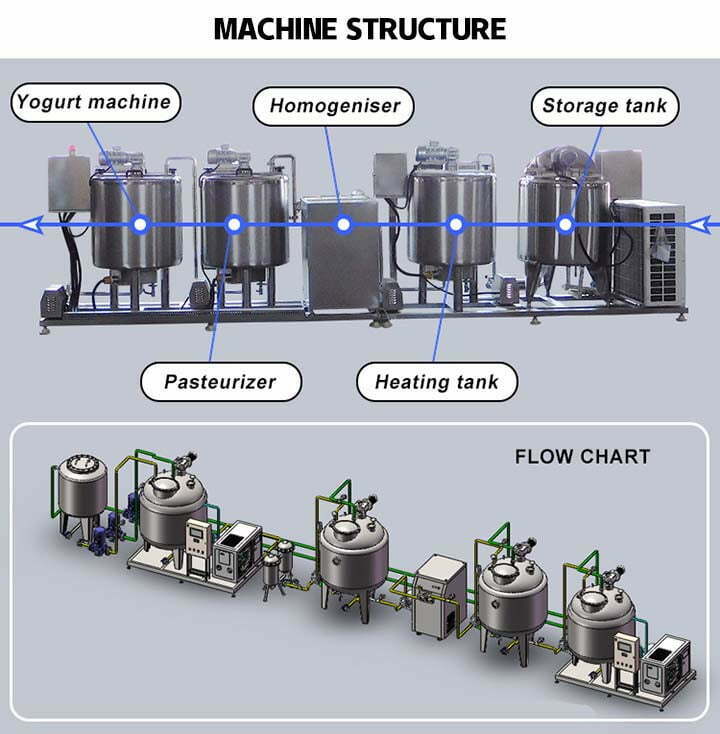
Yoğurt işleme hattı üretim sürecindeki önemli noktalar
Çiğ süt kabulü
- Taze sütün toplam kuru madde içeriği %11,5'ten büyük veya eşit olmalıdır. Yağsız kuru madde ise %8,5'ten büyük veya eşit olmalıdır. Aksi takdirde proteinin jel etkisini etkiler.
- antibiyotik kalıntısı olmamalıdır.
- Asitlik ≤ 18°T.
Yoğurt üretimi için ana hammaddeler
- Şeker ve meyve malzemeleri
Ekşi süt üretiminde genellikle %5-8 oranında sakaroz veya glikoz eklenir. - Yağsız süt tozu
Gereksinimler: yüksek kaliteli, antibiyotik ve koruyucu madde içermeyen.
Amaç: Kuru madde içeriğini artırmak; ürünün doku durumunu iyileştirmek; laktik asit bakterileri tarafından asit üretimini teşvik etmek. Genel ekleme miktarı: %1-1,5
Konsantrasyon
Amaç: Katı madde içeriğini artırmak ve fermantasyon pıhtılaşmasını teşvik etmek.
Yöntem: Düşük basınç altında konsantrasyon
Ön ısıtma ve homojenizasyon
Ön ısıtma amacı: homojenizasyon etkisini iyileştirmek. 55-60 derece. Homojenizasyon amacı: karışımın stabilitesini korumak. Homojenizasyon koşulları: 15-20 MP.
Sterilizasyon ve soğutma
Sterilizasyon, çiğ sütteki tüm patojenik bakterileri ve çoğu diğer bakterileri öldürmek içindir. Ayrıca sterilizasyon, sütteki proteinlerin hidrasyonunu iyileştirebilir.
Sterilizasyon sonrası soğutma sıcaklığı: 43-45 derece.
Ferment ve aşılama
Aşılama miktarı: %1-3.
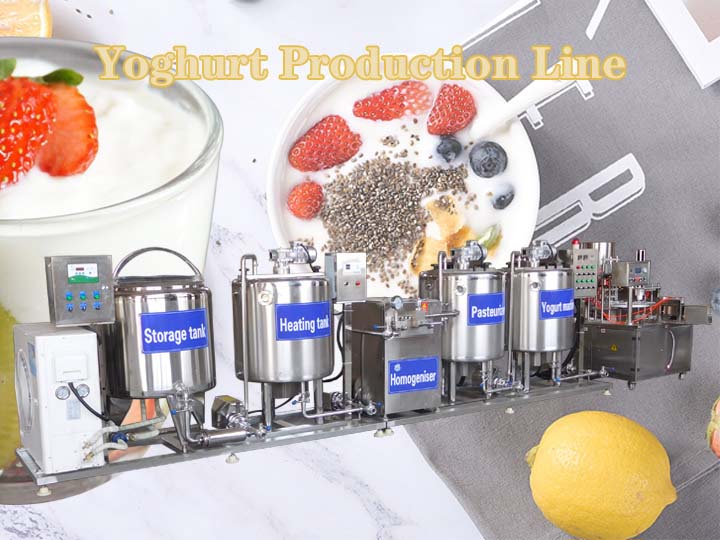
Aşılama miktarını etkileyen faktörler
- Fermantasyon sırasında inkübasyon sıcaklığı ve süresi.
- Fermentin asit üretme kapasitesi.
- Ürünün soğutma hızı.
- Sütün kalitesi.
Dolum
Kaplar: porselen kavanozlar, cam şişeler, plastik şişeler, karton kutular vb.
Dolum yöntemleri: manuel dolum, yarı otomatik dolum makinesi, otomatik dolum makinesi vb. Yoğurt dolum makinesi, dolum hızını artırmanıza yardımcı olabilir.
Fermantasyon: yoğurt fermantasyon tankı
Kültivasyon sıcaklığı: kullanılan suş ve orana göre belirlenir.
Kültivasyon süresi: kısa süreli kültivasyon: 41-42 derece, 3 saat. Uzun süreli inkübasyon: 30-37 derece, 8-10 saat.
Etkileyen faktörler: aşılama miktarı, fermentörün aktivitesi, inkübasyon sıcaklığı.
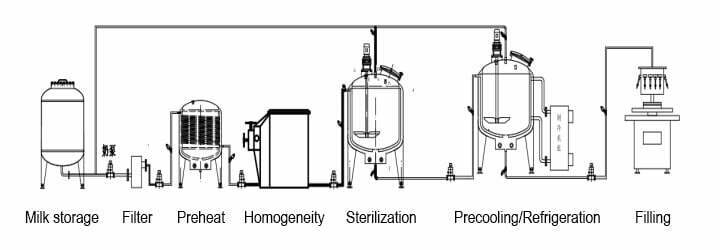
Soğutma
Koşullar: 3-5 derece. 5 derece, küf ve maya büyümesinin alt sınırıdır.
Amaç
- Laktik asit bakterilerinin büyümesini engellemek, enzimlerin aktivitesini azaltmak ve aşırı asit üretimini önlemek
- Yağ yüzme ve peynir altı suyu çökeltme hızını azaltarak raf ömrünü uzatmak
- Aroma maddelerinin üretimini teşvik etmek
Soğutma ve son olgunlaştırma
Koşullar: 2-7 derece, 12-24 saat.
Taizy Food Machinery'te, küçük ölçekli yoğurt üretim hattı ve yoğurt üretim ekipmanlarının tam bir setine sahibiz. İhtiyacınız olursa, lütfen bizimle iletişime geçmekten çekinmeyin.