
O cliente é uma empresa de classificação e embalagem de ovos de pequeno a médio porte que fornece ovos regularmente a supermercados locais, canais de restauração e fábricas de processamento alimentar. Com o aumento constante dos volumes de encomendas, o cliente planeia introduzir máquinas automáticas de classificação de ovos para modernizar os seus processos de classificação e transporte.
Configuração do equipamento e confirmação da solução
Com base nos requisitos do cliente quanto à capacidade de produção, estabilidade e normas de higiene alimentar, configurámos uma máquina de classificação de ovos juntamente com equipamento de transporte de ovos para formar um fluxo de trabalho contínuo.
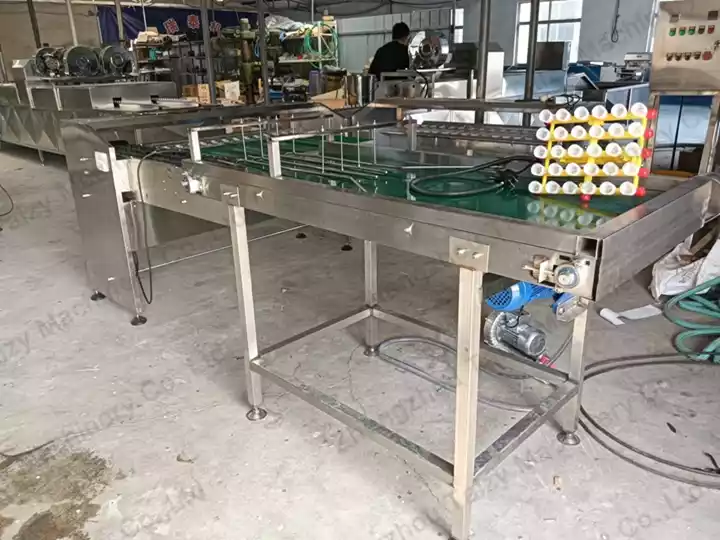
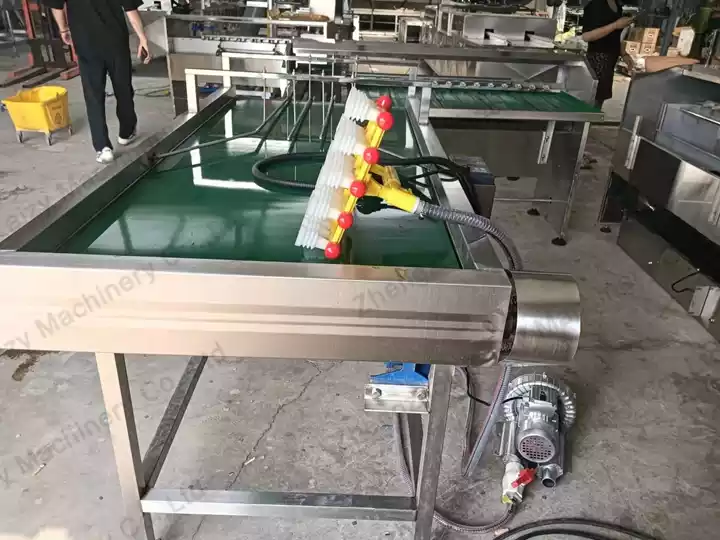
A máquina de classificação atinge uma capacidade de 5.400 ovos por hora, satisfazendo as necessidades atuais de processamento diário do cliente. Toda a unidade é construída em aço inoxidável 304, cumprindo os regulamentos europeus de higiene para oficinas de processamento alimentar.
Transação das máquinas de classificação de ovos
Após confirmar as normas de tensão, o layout da oficina e as dimensões do equipamento, ambas as partes finalizaram com sucesso a cooperação. O equipamento passou por testes e inspeção pré-embarque, seguidos de embalagem e envio de acordo com as especificações do cliente, para garantir uma instalação e operação rápidas à chegada à Áustria.
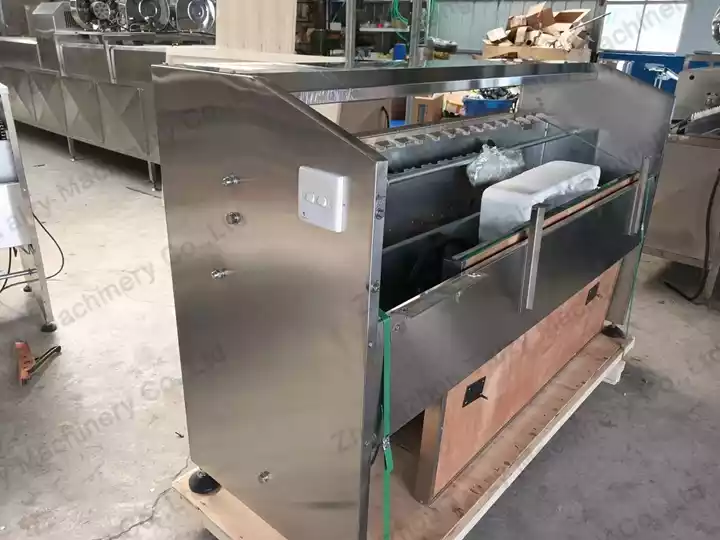
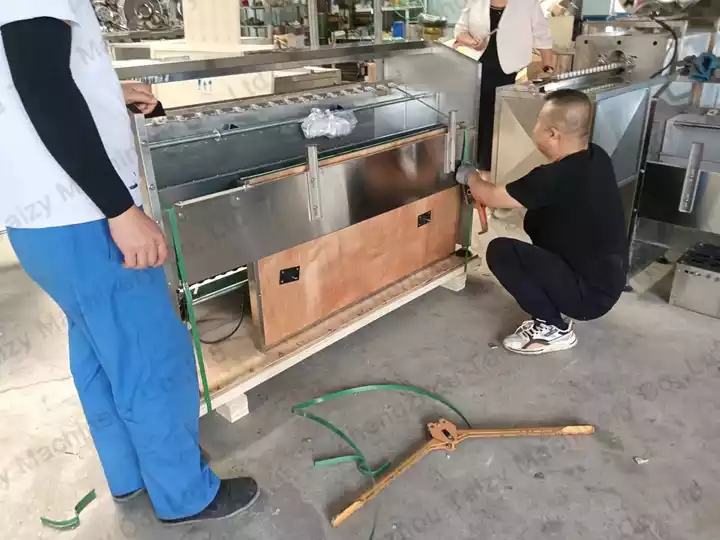
Este envio inclui não só a principal equipamento de classificação de ovos mas também um sistema de transporte correspondente, permitindo uma operação integrada e contínua para o cliente. Ao introduzir equipamentos de classificação e transporte de ovos, o cliente pode aumentar significativamente a eficiência da classificação, reduzir os custos de mão de obra e estabelecer as bases para a futura expansão das operações de embalagem e venda de ovos.