저희 회사가 제공하는 요구르트 생산 설비은 국내외 첨단 기술을 충분히 흡수하여 개선되었습니다. 소규모 요구르트 생산 라인의 기술은 과일 및 야채 주스, 광천수, 의약품 분야의 많은 제품의 무균 생산 및 가공에도 적용됩니다.
요구르트란 무엇인가?
요구르트는 우유를 유산균으로 발효시켜 만든 영양가가 높고 특별한 풍미를 지닌 발효 유제품입니다. 또한 일정한 건강 효과가 있는 식품입니다.
요구르트의 분류
- 제품의 조직 상태 또는 생산 방법에 따라 응고 요구르트와 교반 요구르트로 나눌 수 있습니다.
- 원료의 지방 함량에 따라 전지 요구르트와 탈지 요구르트로 분류할 수도 있습니다.
- 균의 종류에 따라 일반 요구르트, 비피더스균 요구르트, 락토바실러스 애시도필루스 요구르트, 락토바실러스 카제이 요구르트로 나눌 수 있습니다.
- 제품의 맛에 따라 천연 순수 요구르트, 플레이버 요구르트, 가당 요구르트 등으로 나눌 수 있습니다.
응고 요구르트의 생산 공정
원유 수입 및 정제 → 표준화 → 농축 → 예열 → 균질화 → 살균 → 냉각 → 발효제 첨가 → 충전 → 항온 배양 → 냉각, 후숙 → 완제품
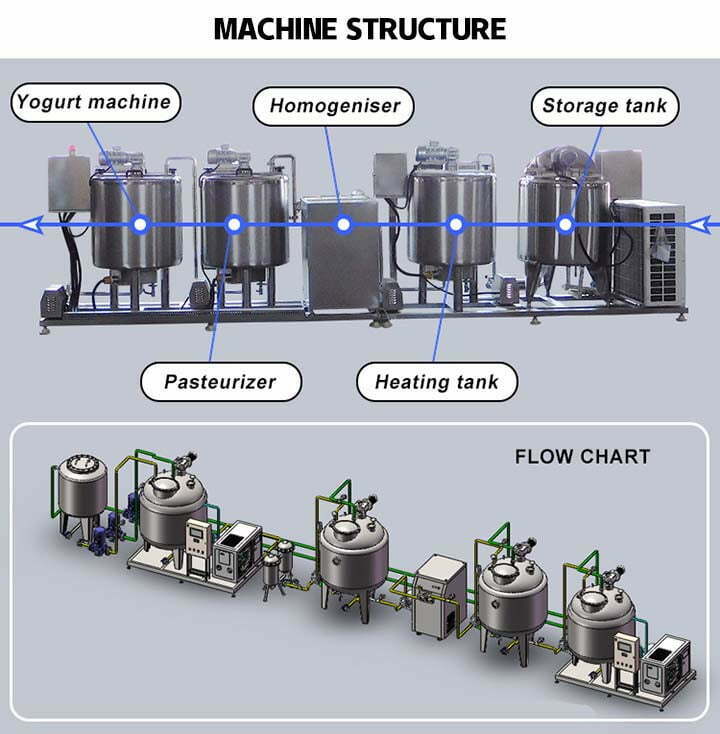
요구르트 가공 라인 생산 공정의 핵심 사항
원유 수입
- 생우유의 총 고형분 함량은 11.5% 이상이어야 합니다. 그리고 무지방 고형분은 8.5% 이상이어야 합니다. 그렇지 않으면 단백질의 겔 형성 효과에 영향을 미칩니다.
- 항생제 잔류물이 없어야 합니다.
- 산도 ≤ 18°T.
요구르트 생산의 주요 원료
- 설탕 및 과일 재료
요구르트 생산 시 자당 또는 포도당을 5-8% 첨가하는 경우가 많습니다. - 탈지 분유
요구 사항: 고품질, 항생제 및 방부제 무첨가.
목적: 고형분 함량 증가; 제품의 조직 상태 개선; 유산균의 산 생성을 촉진합니다. 일반 첨가량: 1-1.5%
농축
목적: 고형분 함량을 높이고 발효 응고를 촉진합니다.
방법: 감압 농축
예열 및 균질화
예열 목적: 균질화 효과를 향상시킵니다. 55-60도. 균질화 목적: 혼합물의 안정성을 유지합니다. 균질화 조건: 15-20 MP.
살균 및 냉각
살균은 원유 내 모든 병원균과 대부분의 잡균을 사멸시키는 것입니다. 또한 살균은 우유 내 단백질의 수화를 개선할 수 있습니다.
살균 후 냉각 온도: 43-45도.
발효제 및 접종
접종량: 1-3%.
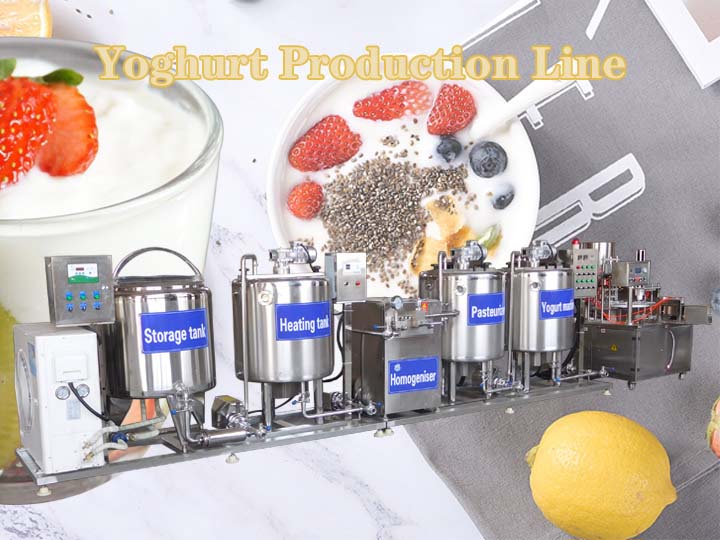
접종량에 영향을 미치는 요인
- 발효 중 배양 온도와 시간.
- 발효제의 산 생성 능력.
- 제품의 냉각 속도.
- 우유의 품질.
충전
용기: 도자기 항아리, 유리병, 플라스틱 병, 종이팩 등.
충전 방법: 수동 충전, 반자동 충전기, 자동 충전기 등. 요구르트 충전기는 충전 속도를 높이고 개선하는 데 도움이 됩니다.
발효: 요구르트 발효 탱크
배양 온도: 사용된 균주와 비율에 따라 결정됩니다.
배양 시간: 단시간 배양: 41-42도, 3시간. 장시간 배양: 30-37도, 8-10시간.
영향 요인: 접종량, 발효조의 활성, 배양 온도.
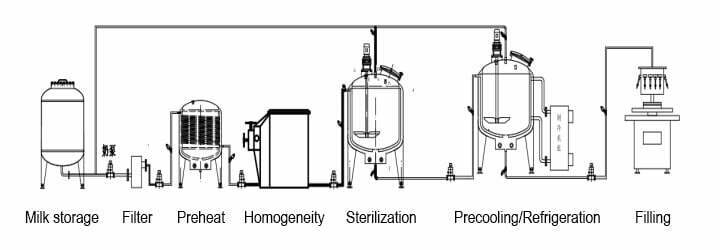
냉각
조건: 3-5도. 5도는 곰팡이와 효모 성장의 하한선입니다.
목적
- 유산균의 성장을 억제하고 효소 활성을 감소시켜 과도한 산 생성을 방지합니다.
- 지방 부상 및 유청 침전 속도를 줄여 유통 기한을 연장합니다.
- 향기 물질 생성을 촉진합니다.
냉장 및 후숙
조건: 2-7도, 12-24시간.
Taizy Food Machinery에서는 소규모 요구르트 생산 라인과 요구르트 생산 설비의 전체 세트를 판매하고 있습니다. 필요하시면 언제든지 문의해 주십시오.