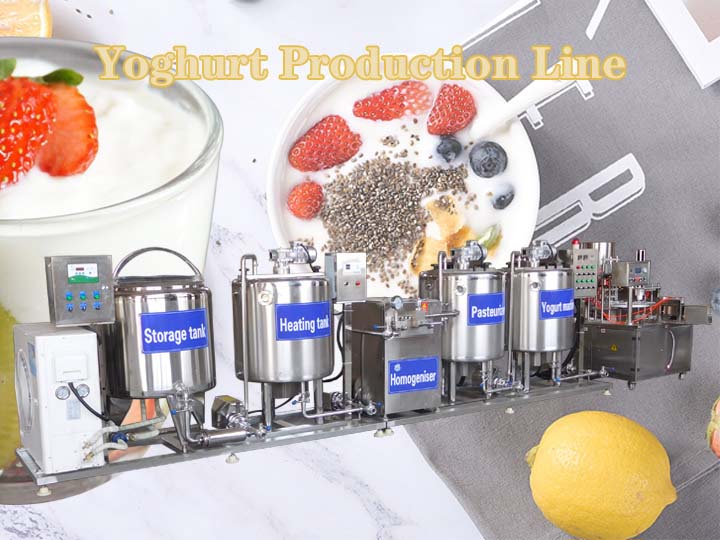
ヨーグルト製造ライン(ヨーグルト加工機械)は、複数の機械で構成された全自動の製造ラインです。このラインは生乳を原料とし、低温殺菌と発酵処理を経て製造されます。本ラインで生産されるヨーグルトは、独特の風味と豊富な栄養が特長です。ご存知の通り、ヨーグルトは健康食品であり、人体に多大な恩恵をもたらします。では、ヨーグルトには生乳と比較してどのような利点があるのでしょうか。
ヨーグルトの利点
- ヨーグルトには牛乳に含まれるほぼすべての栄養素が含まれており、発酵後はさらに栄養が豊富になります。
- 発酵により、牛乳中の乳糖が大量に分解され、乳糖不耐症の可能性が低減されます。
- ヨーグルト製造過程で牛乳は均質化され、高分子の脂肪やタンパク質が低分子に分解されるため、人体での吸収がより促進されます。
- ヨーグルトには大量の活性プロバイオティクスが含まれており、体内の細菌叢のバランスを整えるのに役立ちます。発酵後に生成される乳酸は、有害な微生物の増殖を抑制し、消化吸収を促進し、胃腸機能を改善します。
 美味しいヨーグルト[/caption]
[mks_separator style=“solid” height=“2”]
このヨーグルト製造ラインでヨーグルトを作るには?
ヨーグルト製造の工程は以下の通りです
生乳の低温貯蔵 - ろ過 - 予熱 - 均質化 - 殺菌 - 予冷/冷却 - 発酵 - 充填ヨーグルト製造ラインの主要設備
貯蔵タンク - ミルクポンプ - シングル/ダブルフィルター - ミルクポンプ - 予熱タンク - ミルクポンプ - ホモジナイザー - ミルクポンプ - 殺菌機 - ミルクポンプ - 予冷/冷却タンク(発酵機) - ミルクポンプ - 充填機[caption id=“attachment_3008” align=“aligncenter” width=“720”] ヨーグルト製造ラインの工程フロー[/caption]
動画:ヨーグルト製造ラインの操作
https://youtu.be/_-pzIWfHWec[mks_separator style=“solid” height=“2”]
[sc_fs_faq html=“false” headline=“h2” img="" question=“ヨーグルトの作り方は?” img_alt="" css_class="" ]
ヨーグルト製造の工程は以下の通りです:生乳の低温貯蔵 - ろ過 - 予熱 - 均質化 - 殺菌 - 予冷/冷却 - 発酵 - 充填
主要設備:貯蔵タンク - ミルクポンプ - シングル/ダブルフィルター - ミルクポンプ - 予熱タンク - ミルクポンプ - ホモジナイザー - ミルクポンプ - 殺菌機 - ミルクポンプ - 予冷/冷却タンク(発酵機) - ミルクポンプ - 充填機[/sc_fs_faq]
牛乳の殺菌方法
低温殺菌法
低温殺菌法、または冷殺菌とも呼ばれます。この方法は、低温で長時間かけて牛乳中の病原性bacteriaを死滅させ、人体に有益なプロバイオティクスを保持します。一般的に、牛乳を62~85℃で30分間加熱します。この方法により、牛乳中の様々な増殖型病原菌を死滅させることができ、殺菌効率は97.3%~99.9%に達します。消毒後は、一部の好熱菌、耐熱性菌、芽胞のみが残りますが、これらのほとんどは乳酸菌です。乳酸菌は人体に有害ではなく、健康に有益です。約1週間保存可能で、冷蔵保存が必要です。温度範囲は約2~6℃です。超高温瞬間殺菌法
この方法は、牛乳を約135~150℃で4~15秒間加熱した後、急速に冷却します。必要な殺菌時間はより短く、殺菌効率はより高くなります。牛乳中のすべての微生物が死滅するため、室温で最長3ヶ月間保存可能です。このヨーグルト製造ラインでは、低温殺菌法を採用しています。研究によると、どのような加熱方法でも牛乳中の水溶性ビタミンやタンパク質に損傷を与えることが示されています。加熱過程で、ビタミンB群の約10~20%、ビタミンCの約25%が失われます。一般的に、加熱温度が高いほど、栄養素の損失は大きくなります。牛乳には栄養価の高いホエイプロテインが含まれています。低温殺菌ではホエイプロテインの約10%が変性するのに対し、超高温殺菌では約70%が変性します。したがって、低温殺菌された牛乳の方が栄養価が高くなります。
[caption id=“attachment_3014” align=“aligncenter” width=“720”] ヨーグルト製造ラインの紹介[/caption]
[mks_separator style=“solid” height=“2”]
ヨーグルト製造ラインの生産工程
ステップ1:冷却(ミルクタンク)
ミルク貯蔵タンクは主に、タンク本体、保温層、アメリカン・コープランド社製コンプレッサー、撹拌装置、コントロールパネルで構成され、貯蔵温度は3~6℃です。本機はマイクロコンピューター制御で、短時間で冷却時間に到達できます。プログラム制御の自動制御ユニットは、牛乳が設定温度に達すると自動的に起動または停止し、生乳の変質を効果的に防ぎます。保温層には熱伝導率の小さいポリウレタンフォームが充填されており、軽量で優れた保温効果を発揮します。冷却タンクの仕様
| サイズ mm | 1700*900*1550 |
| ユニット名 | アメリカン・コープランド |
| ユニット出力 | 3P |
| 総出力 | 2.6kw |
| 冷却能力 | 6600 kcal/時 |
| 冷媒 | R22 |
| 保温性能 | ≤1℃/3h |
| ミキサー回転数 | 36r/min |
| ミキサー出力 | 0.75kw |
| 電圧 | 380V/50hz |
| 材質 | 304 ステンレス鋼 |
| 厚さ | 内張り 2mm、冷却板 0.9mm、外板 1.2mm |
| 断熱材 | ポリウレタン発泡液 |
 最終製品 - フルーツヨーグルト[/caption]
[mks_separator style=“solid” height=“2”]
ステップ2:ろ過(シングル/ダブルフィルター)
シングル/ダブルフィルターは、主に牛乳中の大きな不純物を除去するために使用されます。これらの不純物は通常、搾乳時にバケツに髪の毛が落ちたり、牛舎から干し草が落ちたり、飼料の浮遊物が混入するなど、人為的な活動によって発生します。ダブルフィルターはより大きな処理量に適しており、ろ過された牛乳の品質は100メッシュに達します。本機は、循環能力が強く、密閉性が良く、ろ過効果が高いという特長があります。フィルターの仕様:
| ろ過面積 | ろ過能力 | 適正温度 | ろ過網目開き | 内外表面処理 |
| 0.1㎡ | 0.5-3T | <120℃ | 80-200 メッシュ | 内部 つや消し |
| 0.15㎡ | 1-5T | 外部 鏡面研磨 |
ステップ3:予熱(予熱機)
ろ過された牛乳は、ミルクポンプを通じて直接予熱機に入り、本機内で40~50℃に達します。本機は3層構造で、最外層は保温層であり、電気加熱式です。予熱開始前に、まず予熱機の夾層の水位を確認し、水窓の目視可能な位置に達していることを確認します。次に、電気制御ボックスをオンにし(水温を60℃、ミルク温度を45℃に設定)、電源スイッチを入れ、加熱と撹拌を開始します。ミルク温度が45℃に達するとアラームが鳴り、予熱完了、加熱をオフにします。予熱機の仕様
| 300L 予熱/殺菌/発酵 仕様 | |
| サイズ(mm) | 1200*1000*1650 |
| タンク径 | 800mm |
| タンク高さ | 600mm |
| 材質 | 304 ステンレス鋼 |
| 厚さ | 2mm |
| ミキサー回転数 | 36r/min |
| 加熱面積 | 1.6 |
| ミキサーモーター出力 | 0.55kw |
| 物流入出口 | DN40 |
| 電圧 | 380V/50hz |
| 出力 | 18kw |
 ヨーグルト加工機の実写[/caption]
[mks_separator style=“solid” height=“2”]
ステップ4:均質化(ホモジナイザー)
ミルクホモジナイザーは、高圧ホモジナイザーとも呼ばれます。均質化は、牛乳の品質と風味を決定する重要な工程です。高圧ホモジナイザーは主に、粘度が0.2 Pa.s未満、温度が80℃未満の液体材料の均質化と乳化に使用されます。その動作原理は、処理される材料が3つのプランジャーの往復運動によって高圧の形で均質バルブに送られ、材料がディスクとバルブシートの間の微小な隙間を流れる瞬間に複合力を受けるというものです。元の粗い牛乳は、非常に微細で均一かつ安定したエマルジョンに処理され、平均乳化粒度は1um未満、固体分散の平均粒子径は2um未満です。均質化された乳脂肪球は小さくなり、牛乳中に完全に分散するため、脂肪の付着や凝集を防ぐだけでなく、人体での吸収も促進されます。ホモジナイザーの仕様
| 500L ホモジナイザー 仕様 | |
| 流量 | 500L/h |
| 最大圧力 | 25mpa |
| 使用圧力 | 20mpa |
| モーター出力 | 4kw |
| サイズ (mm) | 1010*616*975 |
| 電圧 | 380V/50hz |
| 材質 | 304 ステンレス鋼 |
ステップ5:殺菌(殺菌タンク)
ヨーグルト製造ラインにおいて、殺菌は生乳の保存期間を延ばすための効果的な手段です。殺菌前には、殺菌機の水位が水位鏡の位置にあることを確認する必要があります。殺菌温度(通常85℃)を設定します。殺菌加熱ボタンをオンにすると、機械が殺菌を開始し、撹拌します。殺菌温度に達すると、機械が自動的にアラームを発します。殺菌タンクの仕様
| 300L 予熱/殺菌/発酵 仕様 | |
| サイズ(mm) | 1200*1000*1650 |
| タンク径 | 800mm |
| タンク高さ | 600mm |
| 材質 | 304 ステンレス鋼 |
| 厚さ | 2mm |
| ミキサー回転数 | 36r/min |
| 加熱面積 | 1.6 |
| ミキサーモーター出力 | 0.55kw |
| 物流入出口 | DN40 |
| 電圧 | 380V/50hz |
| 出力 | 18kw |
 ヨーグルト加工機の詳細部品[/caption]
[mks_separator style=“solid” height=“2”]
ステップ6:予冷/冷却、発酵(発酵機)
殺菌完了後、牛乳はミルクポンプによって予冷タンク/冷却タンクに送られます。予冷タンクと冷却タンクは同じタンクであり、2つの工程は異なる温度と冷却媒体によって行われます。予冷工程では、冷水を使用して予備冷却します。冷却時間は約0.3~0.5時間です。一般的に、温度を45℃以下に下げてから、フロン冷却式コンプレッサー冷却タンクに送ります。そうしないと、牛乳の品質や機器の寿命に影響を与えます。冷却が完了すると、冷却タンクは同時に発酵機能も持ちます。プロバイオティクスを添加後、温度を約42℃に制御し、8時間発酵させます。
予冷/発酵機の仕様
| 300L 予熱/殺菌/発酵 仕様 | |
| サイズ(mm) | 1200*1000*1650 |
| タンク径 | 800mm |
| タンク高さ | 600mm |
| 材質 | 304 ステンレス鋼 |
| 厚さ | 2mm |
| ミキサー回転数 | 36r/min |
| 加熱面積 | 1.6 |
| ミキサーモーター出力 | 0.55kw |
| 物流入出口 | DN40 |
| 電圧 | 380V/50hz |
| 出力 | 18kw |
ステップ7:充填と包装(充填包装機)
ヨーグルト製造ラインにおいて、包装機は自動ドロップカップ、自動充填、自動フィルム繰り出し、自動シール、自動カップ取り出しなどの工程を一体化しています。高品質の304ステンレス鋼製で、機械の角は鈍化処理されており、切り傷を防ぎます。シール加熱板は、高品質のコア加熱板を使用しており、均一に加熱され、耐高温性があり、変形しにくく、完成品の美観を保証します。1時間に1000カップを充填可能です。本機は、あらゆる粘性材料の包装に適しています。充填包装機の仕様
| 紙カップディスク充填機 | |
| サイズ (mm) | 1300*1300*1750 |
| 定量 | 50-300ml |
| 能力 | 800-1000cup/h |
| 材質 | 304 ステンレス鋼 |
| ディスク回転数 | 13-16 per min |
| 重量 | 約200kg |
 最終製品[/caption]
[mks_separator style=“solid” height=“2”]
このヨーグルト製造ラインを選ぶ理由
- ヨーグルト製造ライン全体が高品質の304ステンレス鋼製で、耐高温性、耐腐食性、耐変形性に優れ、食品機械の安全衛生基準を満たしています。
- マイクロコンピューター制御により、操作は簡単でインテリジェントです。回路保護部品が過電圧や過電流による機械の損傷を防ぎます。
- 温度と時間の設定が可能です。設定時間に達すると自動的にアラームが鳴り、手間がかかりません。
- カスタマイズに対応。このライン上の各機械はカスタマイズに対応しています。
- 保証期間は1年間です。この期間中、製品の品質に起因する問題については、当社が全責任を負います。お客様が操作手順に従わなかった場合、または意図的に機器に損傷を与えた場合でも、当社は電話によるガイダンスを提供し、問題解決をお手伝いしますが、交換部品の費用はお客様のご負担となります。
- 必要に応じて、当社の専門技術者が現地に赴き、設置を指導することも可能です。
[mks_separator style="solid" height="2"]
[gallery columns="2" size="full" ids="3755,3756"]ヨーグルト製造ラインに関するFAQ
- このラインでは、液状ヨーグルトと固形ヨーグルトのどちらが製造できますか?
- 生産能力はどのくらいですか?
- この充填機を使用しなければなりませんか?
- 冷却タンクの温度範囲はどのくらいですか?
- ヨーグルト製造時に添加できる材料の比率は?
- 殺菌バレルの動作原理は?