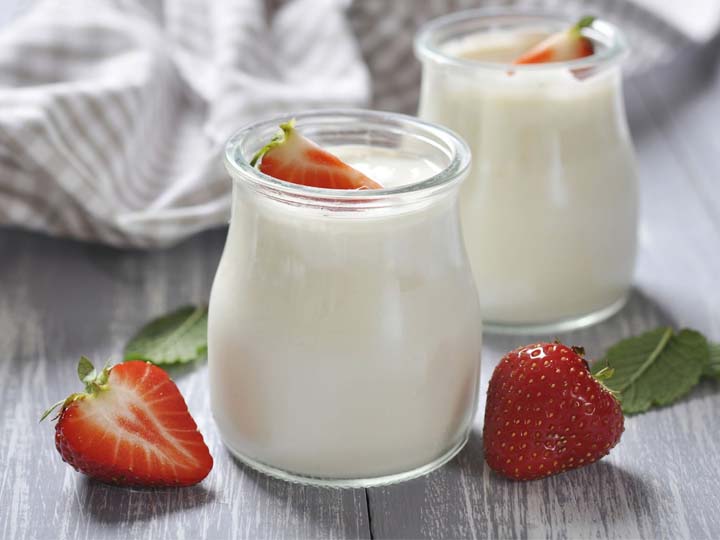
当社が提供するヨーグルト生産設備は、国内外の先進技術を十分に吸収した上で改良されています。小規模ヨーグルト生産ラインの技術は、果汁・野菜ジュース、ミネラルウォーター、医薬品など多くの製品の無菌生産・加工にも適用可能です。
ヨーグルトとは?
ヨーグルトは、牛乳を乳酸菌で発酵させた、栄養価が高く独特の風味を持つ発酵乳製品です。また、一定の健康効果を持つ食品でもあります。
ヨーグルトの分類
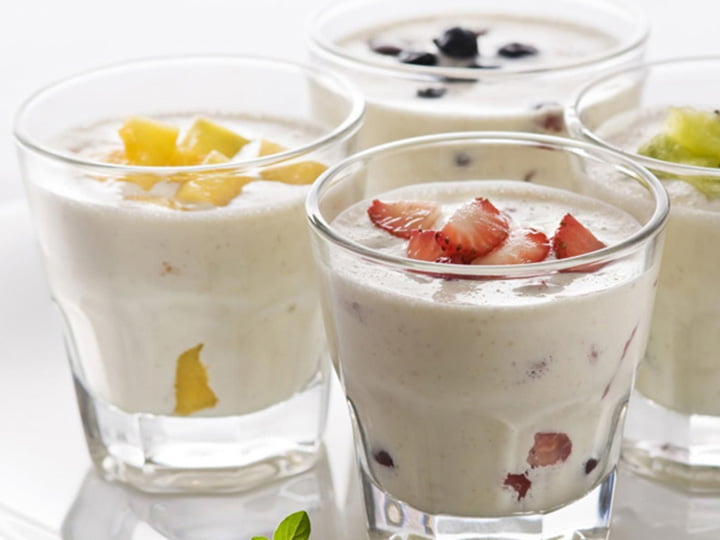
- 製品の組織状態または製造方法に応じて、カードヨーグルトと撹拌ヨーグルトに分けられます。
- 原料の脂肪含有量の違いにより、全脂ヨーグルトと脱脂ヨーグルトに分類することもできます。
- 使用する菌の種類に応じて、普通ヨーグルト、ビフィズス菌ヨーグルト、アシドフィルス菌ヨーグルト、カゼイ菌ヨーグルトに分けられます。
- 製品の味に応じて、無糖プレーンヨーグルト、フレーバーヨーグルト、加糖ヨーグルトなどに分けられます。
固形ヨーグルトの製造工程
生乳の受け入れ・精製 → 標準化 → 濃縮 → 予熱 → 均質化 → 殺菌 → 冷却 → 発酵種添加 → 充填 → 恒温培養 → 冷却、後熟 → 完成品
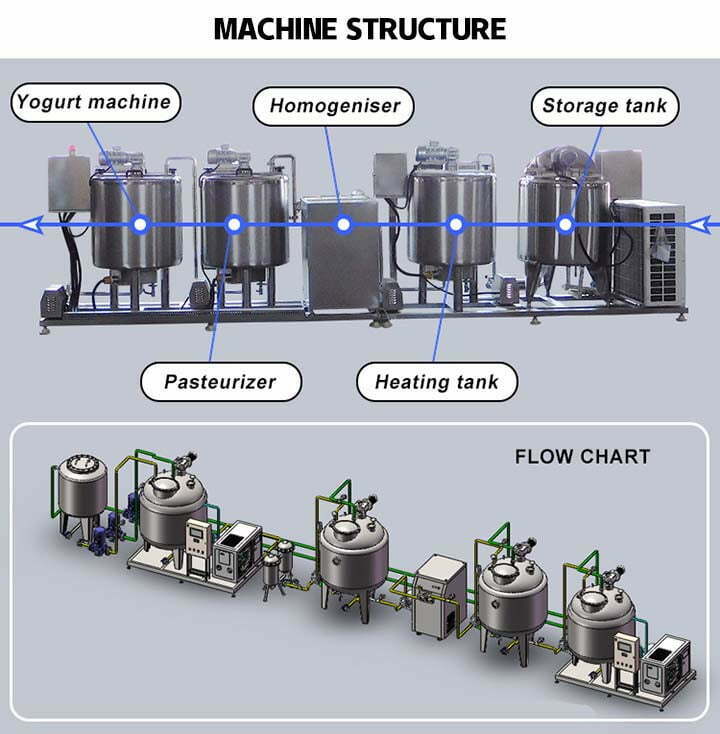
ヨーグルト加工ラインの製造工程における重要ポイント
生乳の受け入れ
- 生乳の総固形分含量は11.5%以上であること。また、無脂固形分は8.5%以上であること。そうでないと、タンパク質のゲル化効果に影響します。
- 抗生物質残留物があってはなりません。
- 酸度 ≤ 18°T。
ヨーグルト製造の主な原材料
- 砂糖と果実原料
酸乳の製造では、ショ糖またはブドウ糖を5~8%添加することがよくあります。 - 脱脂粉乳
要件:高品質、抗生物質・保存料不使用。
目的:固形分含量を増やし、製品の組織状態を改善し、乳酸菌による酸生成を促進する。一般的な添加量:1~1.5%
濃縮
目的:固形分含量を増やし、発酵凝固を促進する。
方法:減圧濃縮
予熱と均質化
予熱の目的:均質化効果を高める。55~60度。均質化の目的:混合物の安定性を維持する。均質化条件:15~20 MPa。
殺菌と冷却
殺菌は、生乳中のすべての病原菌とほとんどの雑菌を死滅させることです。また、殺菌により乳中のタンパク質の水和性が向上します。
殺菌後の冷却温度:43~45度。
発酵種と接種
接種量:1~3%。
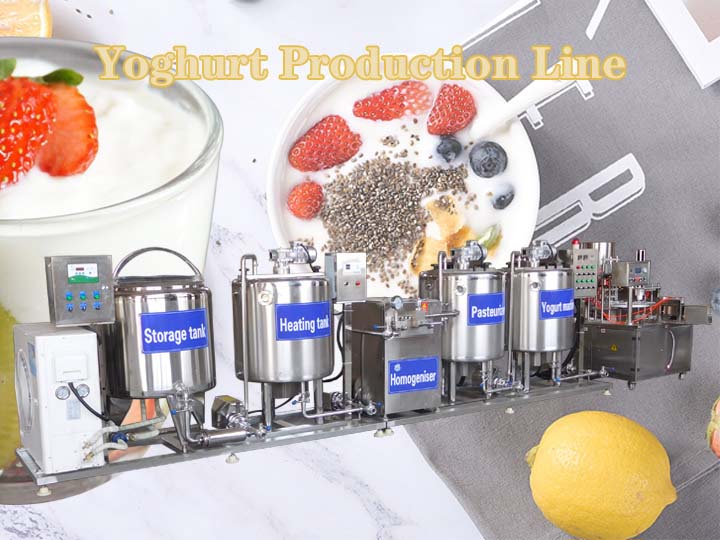
接種量に影響する要因
- 発酵時の培養温度と時間。
- 発酵種の酸生成能力。
- 製品の冷却速度。
- 乳の品質。
充填
容器:陶器の瓶、ガラス瓶、プラスチック瓶、紙パックなど。
充填方法:手動充填、半自動充填機、自動充填機など。ヨーグルト充填機は、充填速度を向上させるのに役立ちます。
発酵:ヨーグルト発酵タンク
培養温度:使用する菌株と比率によって決定されます。
培養時間:短時間培養:41~42度、3時間。長時間培養:30~37度、8~10時間。
影響要因:接種量、発酵槽の活性、培養温度。
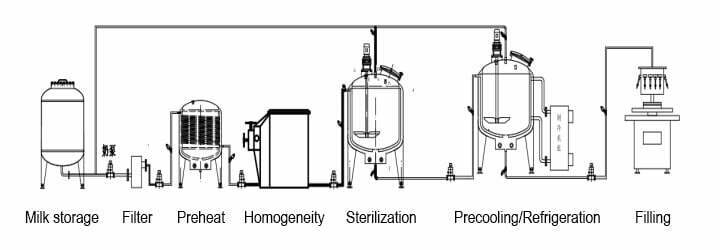
冷却
条件:3~5度。5度はカビや酵母の生育下限温度です。
目的
- 乳酸菌の増殖を抑制し、酵素の活性を低下させ、過剰な酸生成を防ぐ。
- 脂肪浮上とホエー沈殿の速度を低下させ、保存期間を延長する。
- 香気成分の生成を促進する。
冷蔵と後熟
条件:2~7度、12~24時間。
Taizy Food Machineryでは、小規模ヨーグルト生産ラインとヨーグルト生産設備のフルセットを販売しています。ご必要でしたら、お気軽にお問い合わせください。