
El cliente es una empresa pequeña-mediana de clasificación y envasado de huevos que suministra constantemente huevos a supermercados locales, canales de servicio de alimentos y plantas procesadoras de alimentos. Con volúmenes de pedidos en aumento, el cliente planea introducir máquinas clasificadoras automáticas de huevos para mejorar sus procesos de clasificación y transporte.
Configuración del equipo y confirmación de la solución
Basándonos en los requisitos del cliente en cuanto a capacidad de producción, estabilidad y normas de higiene alimentaria, configuramos una máquina clasificadora de huevos junto con equipos de transporte de huevos para formar un flujo de trabajo continuo.
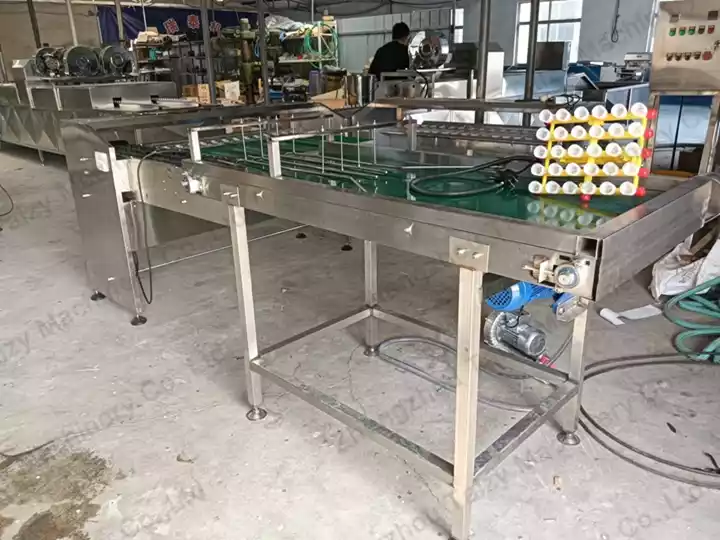
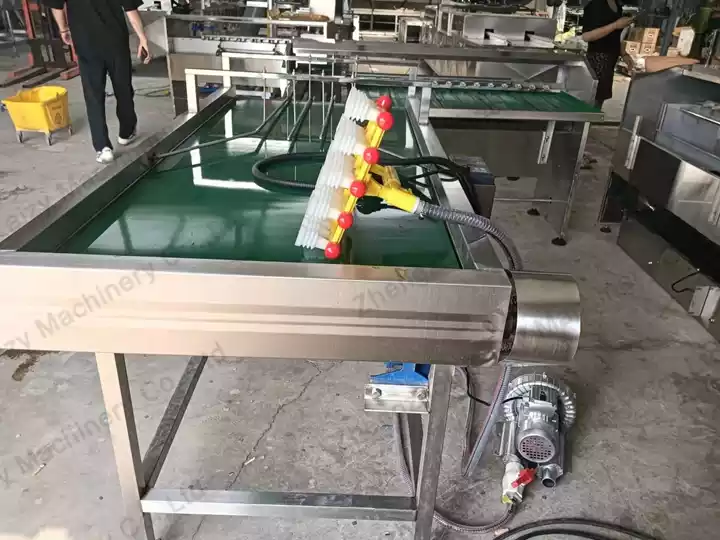
La clasificadora alcanza una capacidad de 5.400 huevos por hora, satisfaciendo las necesidades actuales de procesamiento diario del cliente. Toda la unidad está construida en acero inoxidable 304, cumpliendo con las normativas europeas de higiene para talleres de procesamiento de alimentos.
Transacción de las máquinas clasificadoras de huevos
Después de confirmar los estándares de voltaje, la distribución del taller y las dimensiones del equipo, ambas partes finalizaron con éxito la cooperación. El equipo se sometió a pruebas y verificación previas al envío, seguido del embalaje y despacho según las especificaciones del cliente para garantizar una rápida instalación y operación a su llegada a Austria.
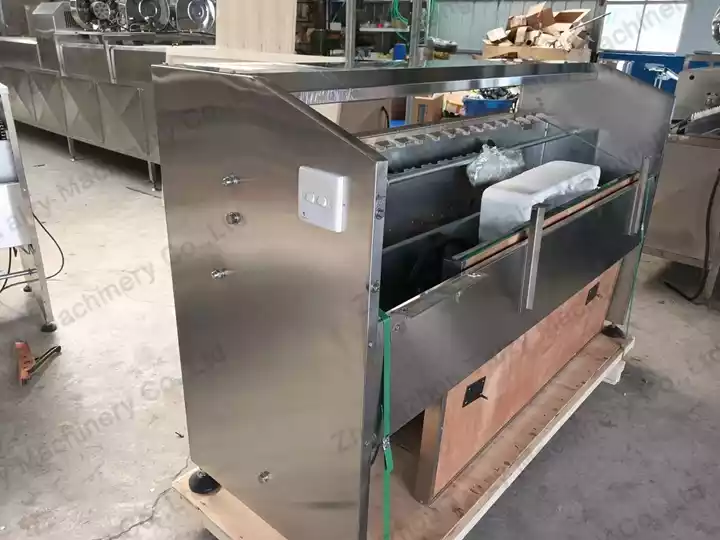
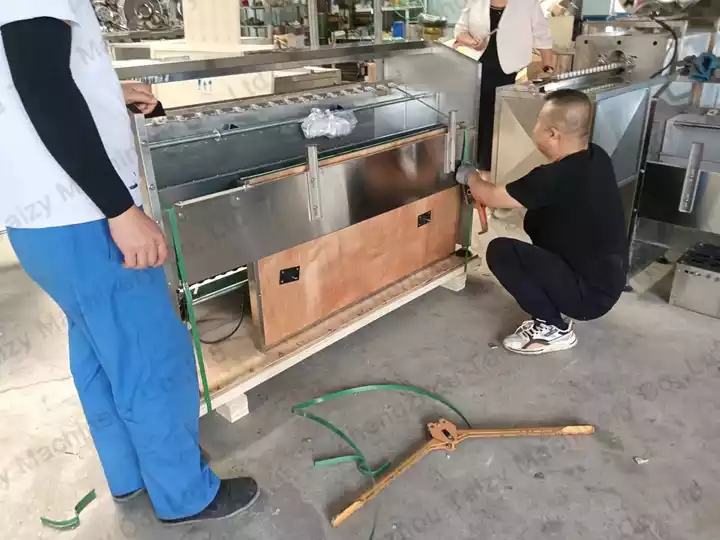
Este envío incluye no solo la equipo clasificador de huevos principal, sino también un sistema transportador correspondiente, lo que permite una operación integrada sin problemas para el cliente. Al introducir equipos de clasificación y transporte de huevos, el cliente puede mejorar significativamente la eficiencia de clasificación, reducir los costos laborales y sentar las bases para la futura expansión de las operaciones de envasado y venta de huevos.